21年行业经验,优良信誉
打造自动识别条码行业的整体解决方案
服务热线400-928-2622

服务热线400-928-2622
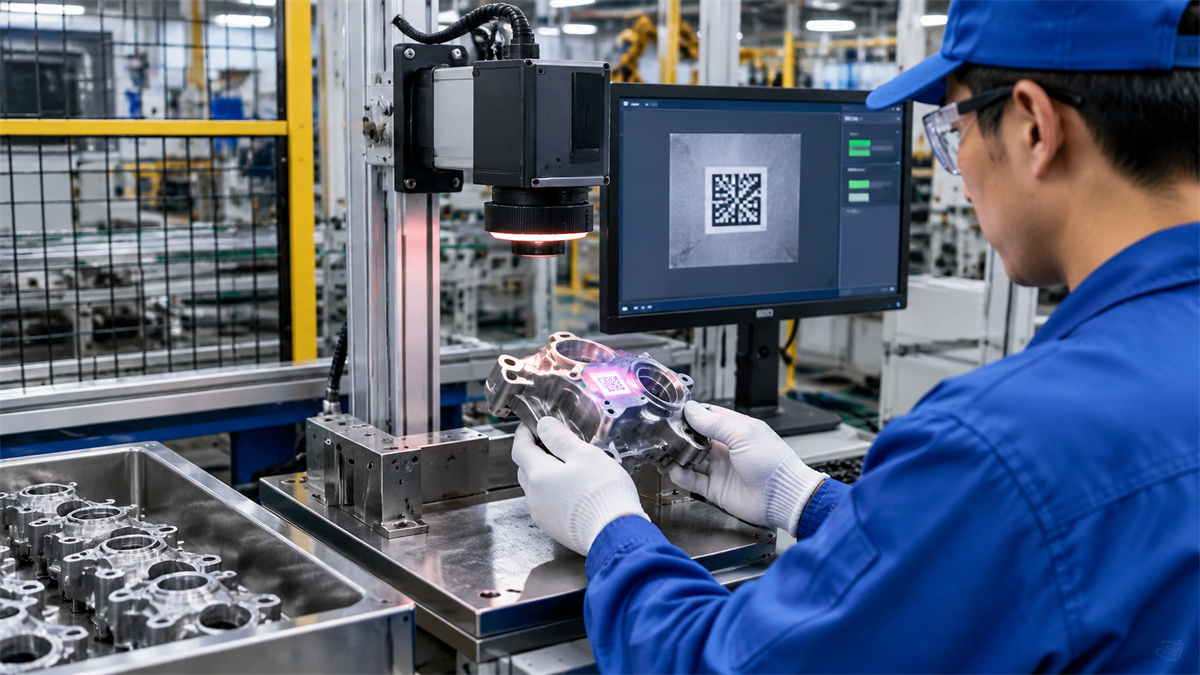
汽车零部件制造包含加工、清洗、装配和检测等多个环节,单件身份能否持续识别,会影响工序记录和质量数据的关联。深圳市“人工智能+”先进制造业行动计划将汽车制造检验检测、生产进度跟踪和在线智能检测列为应用方向。对于金属零部件而言,DPM直接部件标识可减少标签脱落带来的影响,但标记方式、表面状态和读码条件仍需结合实际工艺验证。
并非所有零部件都需要相同粒度的追溯。企业应根据客户要求、产品风险和内部质量流程,确定采用单件码、批次码还是包装单元码,并明确标识在哪一道工序生成。若零件后续还要喷涂、热处理或精加工,标记位置与工艺顺序要避免相互冲突。
DPM码中通常只放置用于查询的身份字段,详细工艺参数和检验结果存放在受控系统中。编码规则要考虑唯一性、长度、重工和报废处理,避免旧码被错误复用。供应商、工厂和客户使用不同系统时,还需约定数据映射方式。
激光、点针等标记方式在金属表面形成的对比度和纹理不同。机加工纹路、弧面、油污、氧化、喷丸或强反光,都可能影响固定式读码器获取稳定图像。选型时不能只比较相机像素,还要结合码尺寸、安装距离、视野、景深和运动状态测试。
光源往往需要根据表面调整。低角度照明可突出部分刻痕,漫射方式可减轻局部反光,但具体方案仍应由真实工件验证。读码器支架、触发传感器和工件定位结构也会影响重复性,机械位置变化不能完全依靠算法补偿。
设备成功解码后,系统还要判断该零件是否属于当前订单、是否经过前一道工序,以及是否允许进入下一步。若发生重复码、未知码或工序顺序不符,应进入异常处理,而不是只记录一次“读取成功”。
质量检测结果、设备编号、时间和操作状态可以围绕同一零件身份关联。返工时需保留原流程记录和新增操作,报废时则应限制该身份继续流转。这样,条码才成为工序数据入口,而不是孤立字符串。
测试应覆盖不同材质批次、表面粗糙度、标记深浅、位置偏移和工件姿态,并包含经过清洗或后处理的样品。除正常件外,还要检查低对比度、局部缺损和污染样本的处理方式,明确哪些情况允许读取、哪些需要复核。
汽车零部件DPM追溯的重点,是让可识别身份与真实工艺状态保持一致。标记、成像、机械定位和系统校验需要共同设计,任何单一设备都不能替代完整的质量管理流程。
联系我们:18912780653