21年行业经验,优良信誉
打造自动识别条码行业的整体解决方案
服务热线400-928-2622

服务热线400-928-2622
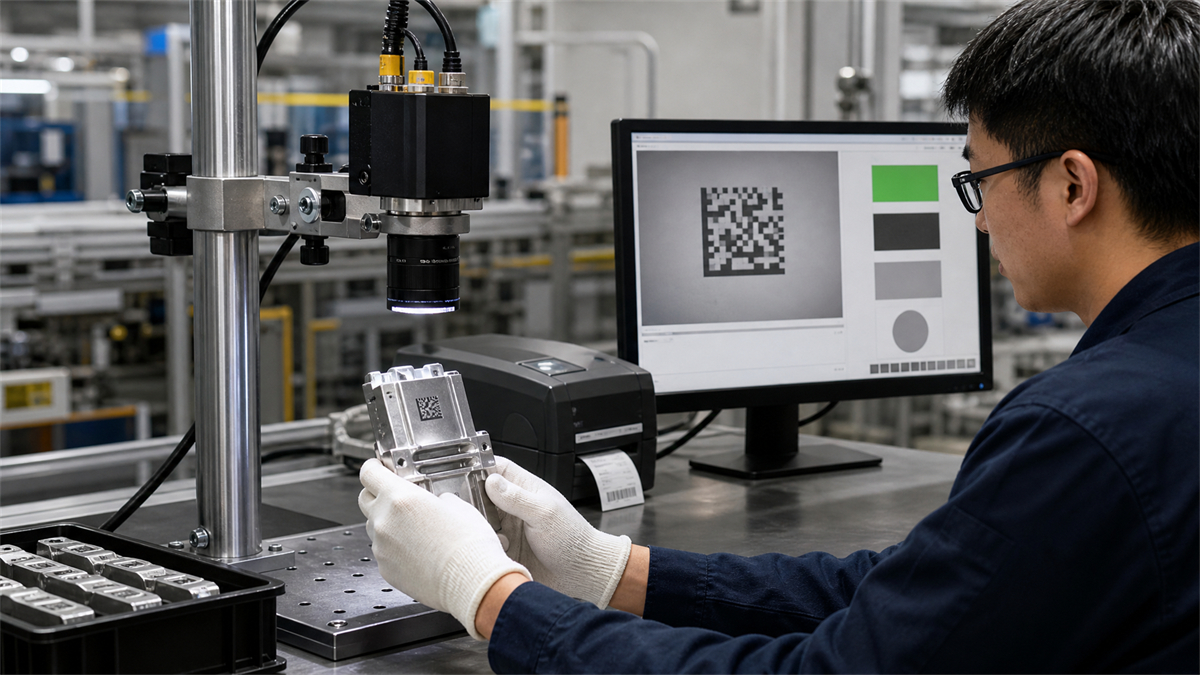
在制造业追溯系统中,条码既是物料和产品的身份入口,也是工序数据关联的基础。工业和信息化部关于2026年工业和信息化质量工作的通知提出,加强质量精准追溯、质量分析与改进等场景建设。企业部署读码设备后,如果只关注“当下能否读出”,却没有管理打印、标记和异常复核,条码质量问题仍可能在后续工序、仓储或售后环节集中暴露。
纸质标签、喷墨字符以及金属或塑料表面的DPM码,受到材料、油墨、碳带、激光参数和表面处理方式影响。条码在打印完成时能够识读,并不意味着经过搬运、清洗、摩擦或光照变化后仍保持相同状态。
读码设备的算法也可能对局部缺损具有一定容错能力。如果系统长期依赖容错而不记录图像质量变化,生产端就难以及时发现打印头磨损、标签偏移、刻印变浅或背景反光等趋势。因而,追溯系统需要区分“读码成功”和“码质稳定”两个层面。
条码生成端应明确数据来源、码制、尺寸和版面位置,避免不同产线或班组使用不一致的模板。标签打印场景要管理耗材匹配、打印浓度和设备维护;DPM标记则需要结合工件材料、表面颜色和后续工艺设置参数。
识读端除返回条码内容外,还可按业务需要保存时间、工位、产品型号和异常图像。若某一批次频繁出现低对比度、缺损或定位偏差,应把信息反馈到打印或标记工序,而不是只通过提高读码器增益掩盖问题。这样才能形成“生成—读取—判断—反馈—调整”的过程闭环。
读码失败可能来自条码本身,也可能与镜头污染、光源角度、触发时机、工件位置或通信中断有关。企业可以建立统一的异常分类,例如无条码、条码损坏、位置超出视野、图像模糊、重复读取和数据校验不通过,并规定对应的处理方式。
现场人员完成补扫或人工录入时,应保留原因和操作记录。对于需要分流的产品,PLC、工控机与MES之间要明确OK、NG及复核结果的传递逻辑,避免设备已经报警而产品仍继续进入下一工序。
上线前可收集正常码、浅刻码、污损码、反光码及位置偏移样本,分别测试视野、曝光、补光和触发设置。正式运行后,定期查看异常类型和发生工位,判断问题是偶发干扰还是逐步恶化的工艺趋势。
对于更换标签材料、打印设备、工件表面处理或产线速度的情况,应重新验证识读条件,不宜直接沿用旧参数。条码质量闭环的目标并非追求某个单一指标,而是让问题能够被发现、定位并反馈到责任工序。当赋码、识读和质量管理共享同一套数据规则时,AIDC系统才能为生产追溯和过程改进提供连续、可核查的信息。
联系我们:18912780653


